Современное машиностроение невозможно представить без металлообрабатывающего оборудования, а именно это металлообрабатывающие станки и инструмент. От точности и производительности станков напрямую зависит качество конечной продукции будь то детали авиационных двигателей, элементы нефтегазовой арматуры или комплектующие бытовой техники. Понимание принципов работы ключевых узлов, грамотный подбор инструмента и корректное назначение режимов резания формируют фундамент эффективного производства.
Мы последовательно разберём, как устроены основные типы станков, какие инструменты применяются, и как связаны между собой подача, число оборотов и стойкость режущей кромки.
Токарный станок
Токарный станок это оборудование для обработки заготовок, имеющих форму тел вращения, путём снятия стружки с поверхности вращающейся детали. Основное назначение выполнение операций точения, расточки отверстий, подрезки торцов, прорезки канавок и нарезания резьбы. Именно на токарных станках изготавливается большинство валов, осей, втулок, дисков и шкивов, без которых не обходится ни один механизм.
Устройство типового токарно-винторезного станка включает несколько ключевых узлов. Массивная станина служит фундаментом, на котором монтируются все остальные компоненты, обеспечивая жёсткость и виброустойчивость конструкции. Передняя бабка содержит коробку скоростей и шпиндель, в котором закрепляется заготовка или патрон. Задняя бабка поддерживает длинные заготовки вторым центром, а также служит для установки свёрл, зенкеров и развёрток при обработке отверстий.
Суппорт несёт резцедержатель и обеспечивает перемещение инструмента в продольном, поперечном и наклонном направлениях. Коробка подач передаёт движение от шпинделя к ходовому винту или ходовому валу, задавая величину подачи.
Классификация токарных станков охватывает широкий спектр исполнений. Токарно-винторезные модели остаются наиболее универсальными: они способны выполнять полный комплекс операций, включая нарезание метрических, дюймовых, модульных и питчевых резьб.
Токарно-револьверные станки оснащаются поворотной головкой с набором инструментов, что сокращает время на смену оснастки и делает их незаменимыми в серийном производстве деталей сложной формы. Лоботокарные станки предназначены для обработки заготовок большого диаметра и малой длины дисков, колец, фланцев.
Карусельные станки применяются для тяжёлых крупногабаритных деталей, где заготовка устанавливается на горизонтально вращающийся планшайбе. Автоматы и полуавтоматы продольного точения ориентированы на массовый выпуск мелких деталей из пруткового материала.
При работе на токарном станке критическое значение имеет правильный выбор режимов резания, о которых подробно пойдёт речь в соответствующих разделах. Практический совет: перед началом обработки всегда проверяйте надёжность закрепления заготовки в патроне и отсутствие биения. Даже незначительное смещение детали приводит к появлению конусности, огранки и ускоренному износу резца.
Для чистовых операций используйте люнет дополнительную опору, снижающую прогиб длинных валов под действием силы резания.
Фрезерный станок
Фрезерный станок это металлорежущее оборудование, в котором главное движение резания сообщается вращающейся фрезе, а движение подачи заготовке или инструменту. Фрезерование позволяет получать плоские, фасонные и криволинейные поверхности, уступы, пазы, канавки, шлицы, а также нарезать зубчатые колёса. Универсальность фрезерной обработки делает её одной из самых востребованных операций в единичном, серийном и массовом производстве.
Классификация фрезерных станков строится по нескольким признакам. По расположению оси шпинделя выделяют вертикально-фрезерные и горизонтально-фрезерные станки. Вертикальная компоновка удобна для обработки торцовыми и концевыми фрезами, горизонтальная для цилиндрических, дисковых и фасонных фрез. По конструкции системы перемещений различают консольные, бесконсольные и портальные станки.
Консольные модели имеют подвижную консоль, несущую рабочий стол и перемещающуюся по вертикали. Бесконсольные станки отличаются повышенной жёсткостью за счёт неподвижного стола, а шпиндельная головка перемещается по колонне. Портальные станки с подвижным порталом применяются для обработки крупногабаритных деталей в авиастроении, энергетическом машиностроении и производстве пресс-форм.
Кинематическая схема фрезерного станка обеспечивает согласованное движение инструмента и заготовки по нескольким осям. Современные станки с ЧПУ управляют перемещениями одновременно по трём, четырём или пяти координатам, что позволяет обрабатывать поверхности сложной пространственной формы без переустановки детали.
Шпиндель фрезерного станка вал, передающий вращение фрезе, является одним из наиболее ответственных узлов, определяющих точность и производительность обработки. Рабочий стол с Т-образными пазами служит для крепления заготовок, приспособлений и делительных головок.
Практический совет: при фрезеровании тонкостенных деталей используйте попутное фрезерование направление подачи совпадает с направлением вращения фрезы. Это снижает вероятность вырыва заготовки и уменьшает шероховатость поверхности. Для черновых операций предпочтительнее встречное фрезерование, обеспечивающее более равномерную нагрузку на зубья фрезы. Всегда проверяйте балансировку фрезы перед установкой: дисбаланс даже в несколько граммов на высоких оборотах вызывает вибрации, разрушающие шпиндельные подшипники.
Твердосплавная пластина
Твердосплавная пластина это сменный режущий элемент, изготовленный методом порошковой металлургии из карбидов вольфрама, титана, тантала или ниобия, связанных кобальтовой или никелевой матрицей. Пластины механически крепятся к корпусу резца или фрезы, что позволяет быстро заменять затупившуюся кромку без переточки всего инструмента. Применение сменных пластин радикально сокращает простои оборудования и стабилизирует качество обработки.
Международная классификация ИСО 513 делит все обрабатываемые материалы на шесть групп, обозначаемых буквами P, M, K, N, S и H. Стали относятся к группе P, нержавеющие стали к M, чугуны к K, алюминиевые сплавы к N, жаропрочные сплавы к S, материалы высокой твёрдости к H. Каждой группе соответствует определённый цвет маркировки на пластине: синий для P, жёлтый для M, красный для K, зелёный для N, коричневый для S, серый для H.
Внутри каждой группы пластины маркируются числами, где меньшие значения соответствуют чистовой обработке, а большие черновой.
| Группа ИСО | Обрабатываемый материал | Цвет маркировки | Ориентировочная скорость резания, м/мин | Характерная операция |
|---|---|---|---|---|
| P | Стали | Синий | 100–200 | Точение, фрезерование |
| M | Нержавеющие стали | Жёлтый | 80–150 | Точение, фрезерование |
| K | Чугуны | Красный | 150–300 | Точение, растачивание |
| N | Алюминиевые сплавы | Зелёный | 300–600 | Фрезерование, точение |
| S | Жаропрочные сплавы | Коричневый | 30–60 | Точение, сверление |
| H | Материалы высокой твёрдости | Серый | 20–50 | Чистовое точение |
Современные твердосплавные пластины покрываются износостойкими слоями карбида титана, нитрида титана, оксида алюминия или наноструктурированными покрытиями на основе AlCrN и AlCrSiN. Покрытие наносится методами химического или физического осаждения из газовой фазы. Многослойные покрытия сочетают высокую твёрдость поверхностного слоя с пластичностью внутренних слоёв, что повышает стойкость пластины в несколько раз по сравнению с непокрытыми аналогами.
Геометрия режущей кромки также претерпела значительную эволюцию: высокоположительные передние углы снижают силы резания и вероятность вибраций, что особенно важно при обработке длинномерных нежёстких деталей.
Практический совет: при выборе пластины для конкретной операции ориентируйтесь не только на группу обрабатываемого материала, но и на условия обработки. Прерывистое резание, наличие корки или литейной корочки требуют более прочных марок сплава с меньшим содержанием кобальта и упрочнённой геометрией.
Для чистового точения, напротив, выбирайте пластины с износостойкими покрытиями и малыми радиусами при вершине. Никогда не используйте пластину, предназначенную для стали, на чугуне это приводит к выкрашиванию кромки и потере точности обработки.
Подача
Подача это перемещение режущего инструмента или заготовки за один оборот шпинделя (для токарной и сверлильной обработки) либо за один зуб фрезы (для фрезерования). Подача является одним из трёх главных элементов режима резания наряду с глубиной и скоростью резания. Именно подача определяет производительность обработки, шероховатость поверхности и нагрузку на режущий инструмент.
Различают несколько видов подачи в зависимости от направления и характера движения. Продольная подача направлена вдоль оси вращения заготовки и используется при обтачивании цилиндрических поверхностей. Поперечная подача перпендикулярна оси вращения и применяется при подрезке торцов и прорезке канавок. Наклонная подача осуществляется под углом к оси, например при обработке конических поверхностей.
На фрезерных станках подача может быть продольной, поперечной, вертикальной или круговой при обработке на круглых столах. По характеру движения подача бывает непрерывной и прерывистой. Непрерывная подача характерна для токарных, сверлильных и фрезерных станков, прерывистая для строгальных и долбёжных.
Величина подачи измеряется в миллиметрах на оборот (мм/об) для токарных и сверлильных станков, в миллиметрах на минуту (мм/мин) для станков с ЧПУ, в миллиметрах на зуб (мм/зуб) для фрезерования. При черновой обработке подачу назначают максимально возможной, исходя из жёсткости системы "станок приспособление инструмент деталь", мощности привода и прочности режущей пластины. При чистовой обработке подача уменьшается для обеспечения требуемой шероховатости поверхности.
Существует практическое правило: уменьшение подачи вдвое снижает шероховатость примерно в полтора-два раза, но одновременно снижает производительность.
Практический совет: при работе на токарном станке с ЧПУ подача задаётся в мм/об, что обеспечивает постоянную толщину стружки независимо от диаметра обработки. При программировании фрезерных операций с концевыми фрезами малого диаметра контролируйте минутную подачу: слишком высокая подача на зуб приводит к поломке инструмента, особенно при фрезеровании глубоких пазов.
Для получистовой обработки стали твёрдосплавными пластинами оптимальная подача обычно составляет 0,15–0,3 мм/об, для чистовой 0,05–0,15 мм/об.
Число оборотов
Число оборотов шпинделя это частота вращения главного привода станка, измеряемая в оборотах в минуту (об/мин). Этот параметр напрямую связан со скоростью резания, которая определяет производительность обработки и стойкость инструмента. Скорость резания V (м/мин) и число оборотов n (об/мин) связаны формулой: n = (1000 × V) / (π × d), где d диаметр обрабатываемой поверхности или инструмента в миллиметрах.
Выбор числа оборотов зависит от нескольких факторов. Материал обрабатываемой заготовки определяет допустимую скорость резания: для конструкционной стали она составляет 100–200 м/мин при твёрдосплавном инструменте, для алюминиевых сплавов 300–600 м/мин, для титановых сплавов 30–60 м/мин. Материал режущей части инструмента также критичен: быстрорежущие стали допускают скорость резания в 2–3 раза ниже, чем твёрдые сплавы.
Жёсткость технологической системы ограничивает максимальные обороты: на нежёстком оборудовании высокие скорости вызывают вибрации и ухудшают качество поверхности.
На станках с ручным управлением число оборотов выбирается из ступенчатого ряда, задаваемого коробкой скоростей. Современные станки с ЧПУ оснащаются бесступенчатыми приводами главного движения, позволяющими плавно регулировать частоту вращения в широком диапазоне.
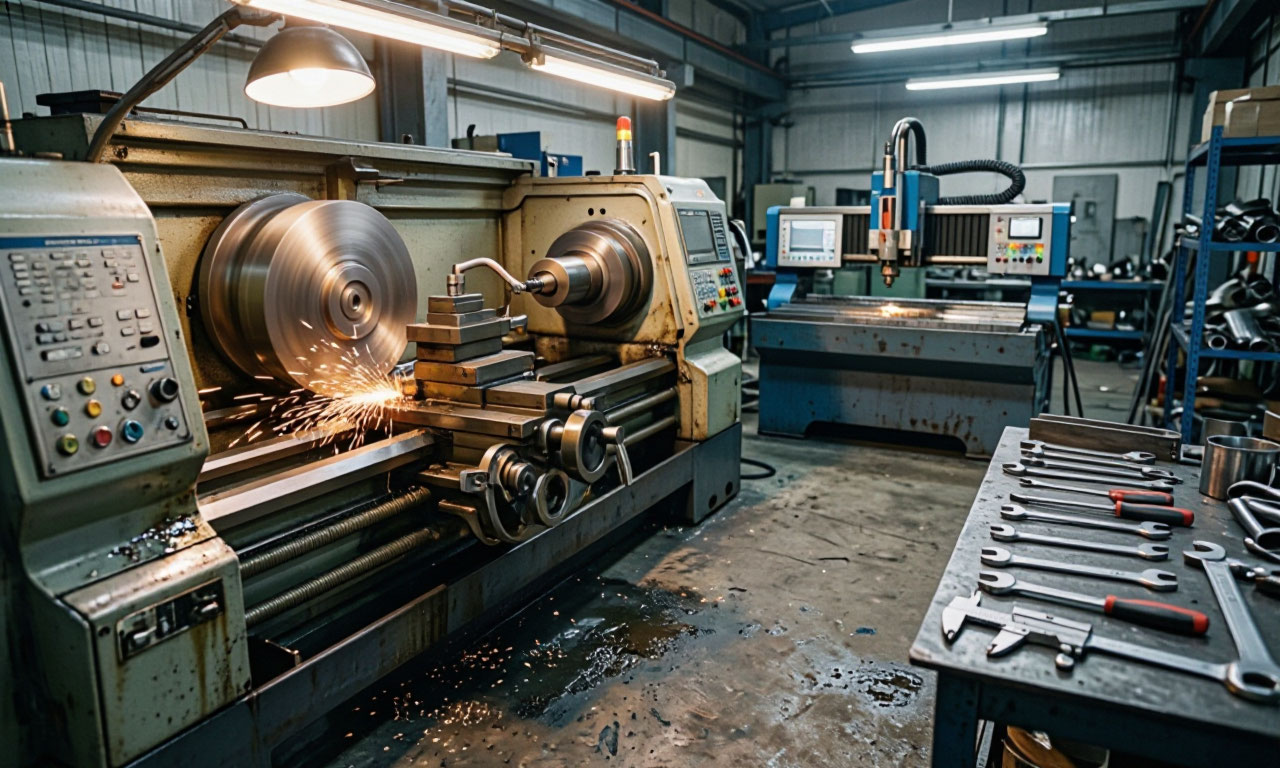
Для токарных станков с ЧПУ характерно программирование постоянной скорости резания: система автоматически увеличивает обороты при уменьшении диаметра обработки, обеспечивая оптимальный режим на всём протяжении прохода. Это особенно важно при обработке торцов и фасонных поверхностей.
Практический совет: при сверлении отверстий твёрдосплавными свёрлами без внутреннего подвода СОЖ снижайте число оборотов на 30–40 % относительно расчётного значения это компенсирует недостаточное охлаждение зоны резания. При нарезании резьбы метчиками число оборотов определяется шагом резьбы и скоростью резания, допустимой для материала метчика. Для метрической резьбы М6–М12 в стали оптимальная частота вращения составляет 200–400 об/мин.
Всегда проверяйте, что выбранная частота вращения не превышает максимально допустимую для патрона или оправки, в которой закреплён инструмент.
Шпиндель
Шпиндель это конечное звено привода главного движения станка, вал, который передаёт вращение режущему инструменту или заготовке. От качества шпиндельного узла в решающей степени зависят точность, надёжность и производительность всего станка. Биение шпинделя, измеряемое в радиальном и осевом направлениях, непосредственно переносится на обрабатываемую поверхность, вызывая погрешности формы и шероховатость.
Конструкция шпиндельного узла включает вал, опоры, систему смазки и уплотнения. Наиболее распространены опоры качения на прецизионных подшипниках они обеспечивают около 95 % всех шпиндельных узлов металлорежущих станков. Подшипники шпинделя испытывают комбинированную нагрузку: радиальную от сил резания и осевую от осевой составляющей силы резания и веса шпинделя.
Для восприятия этих нагрузок применяются радиально-упорные подшипники, устанавливаемые с предварительным натягом, который устраняет зазоры и повышает жёсткость узла.
Регулировка натяга критически важная операция: недостаточный натяг вызывает биение и нагрев, избыточный ускоренный износ и заклинивание подшипников.
Современные шпиндельные узлы всё чаще выполняются в виде мотор-шпинделей, где ротор электродвигателя непосредственно связан с шпиндельным валом. Такая компоновка исключает промежуточные передачи, повышает КПД и обеспечивает высокую частоту вращения до 40 000 об/мин и выше.
Мотор-шпиндели применяются в высокоскоростной обработке алюминиевых сплавов, графита и композиционных материалов. Для тяжёлых токарных и фрезерных станков характерны шпиндели с ременным или зубчатым приводом, обеспечивающие высокий крутящий момент на низких оборотах.
Практический совет: регулярно проверяйте биение шпинделя индикатором часового типа. Для универсальных станков радиальное биение переднего конца шпинделя не должно превышать 0,01–0,02 мм.
Перед установкой патрона или оправки очищайте посадочный конус шпинделя от стружки и загрязнений даже мелкая частица вызывает перекос и биение. При появлении вибраций или повышенного шума в шпиндельном узле немедленно остановите станок: работа с неисправными подшипниками приводит к необратимым повреждениям посадочных поверхностей.
Суппорт
Суппорт это узел токарного станка, предназначенный для перемещения режущего инструмента в продольном, поперечном и наклонном направлениях относительно оси вращения заготовки. Конструктивно суппорт состоит из нескольких последовательно связанных элементов: нижних салазок, поперечных салазок, поворотной плиты, верхних салазок и резцедержателя.
Нижние салазки перемещаются по направляющим станины и обеспечивают продольное движение резца вдоль заготовки. На нижних салазках установлены поперечные салазки, которые перемещают инструмент перпендикулярно оси вращения. Поперечные салазки несут поворотную плиту, позволяющую устанавливать верхние салазки под углом к оси заготовки это необходимо для обработки конических поверхностей. Верхние салазки перемещаются по направляющим поворотной плиты и обеспечивают движение резца под заданным углом.
Резцедержатель крепится к верхним салазкам и служит для установки и закрепления резцов.
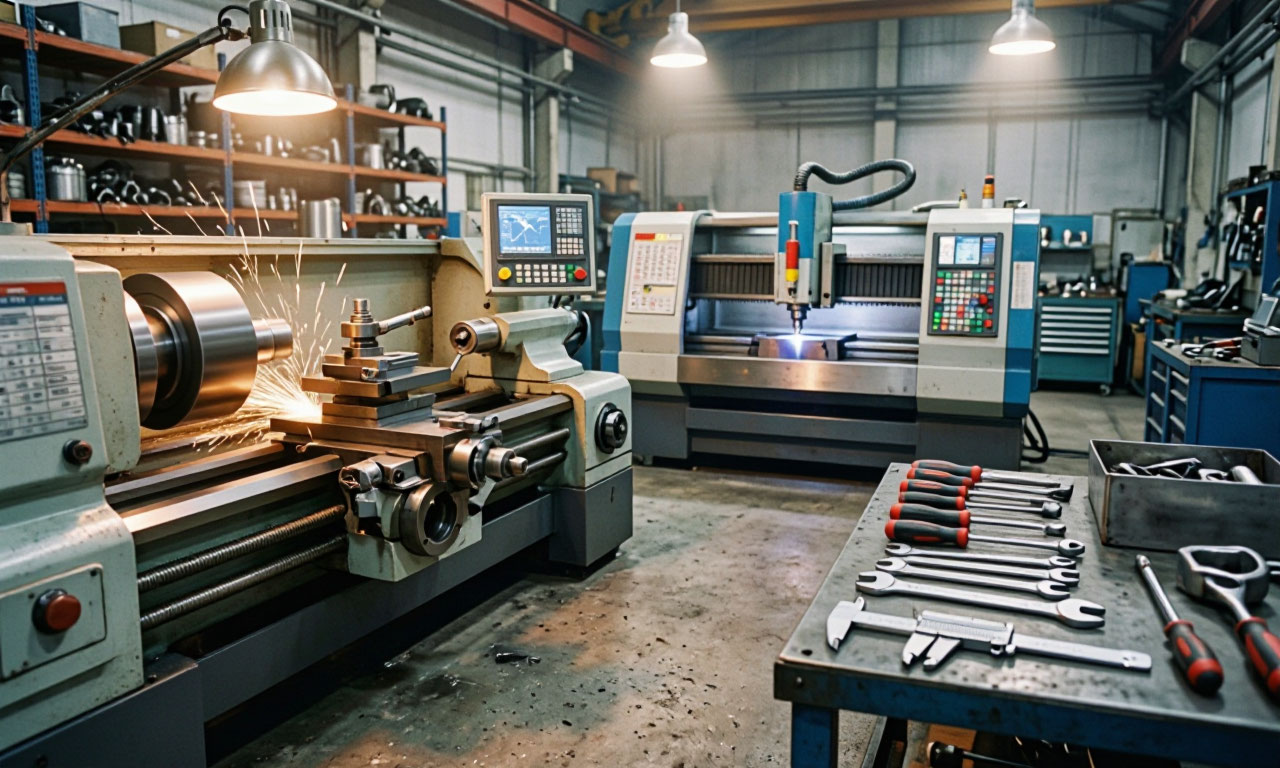
Резцедержатель токарного станка обычно выполняется четырёхпозиционным это позволяет устанавливать четыре резца и вводить их в работу поворотом головки без потери времени на переналадку. В современных станках с ЧПУ применяются револьверные головки с 8–12 позициями, оснащённые приводами для вращающегося инструмента.
Такие головки позволяют выполнять на одном станке не только точение, но и сверление, фрезерование и нарезание резьбы метчиками, что сокращает количество переустановок детали и повышает точность обработки.
Практический совет: при работе с четырёхпозиционным резцедержателем проверяйте надёжность фиксации головки после поворота. Ослабление фиксации приводит к смещению резца под нагрузкой и появлению погрешности размеров. При обработке длинных конусов устанавливайте поворотную плиту на требуемый угол и фиксируйте её стопорными болтами самопроизвольный поворот плиты под действием сил резания недопустим.
Регулярно очищайте направляющие суппорта от стружки и смазывайте их, так как загрязнение направляющих вызывает неравномерный износ и потерю точности перемещений.
Резец
Резец основной режущий инструмент токарного станка, представляющий собой клиновидное лезвие, снимающее стружку с вращающейся заготовки. Резец состоит из державки, которая закрепляется в резцедержателе, и рабочей части, включающей режущую кромку, переднюю и задние поверхности. Геометрия резца передний угол, задние углы, угол заострения, радиус при вершине определяет силы резания, качество поверхности и стойкость инструмента.
Классификация резцов охватывает несколько признаков:
- по направлению подачи различают правые и левые резцы;
- по конструкции головки прямые, отогнутые и оттянутые;
- по виду обработки выделяют проходные резцы для обтачивания цилиндрических поверхностей, подрезные для обработки торцов, отрезные для отрезания заготовки, прорезные для прорезания канавок, расточные для обработки отверстий, резьбовые для нарезания резьбы и фасонные для обработки криволинейных профилей.
Материал режущей части определяет область применения резца. Быстрорежущие стали марок Р6М5, Р18 сохраняют твёрдость до 600–650 °C и применяются для обработки конструкционных сталей на умеренных скоростях. Твёрдые сплавы на основе карбида вольфрама выдерживают нагрев до 800–1000 °C и допускают скорость резания в 3–5 раз выше, чем быстрорежущие стали.
Минералокерамика и композиты на основе кубического нитрида бора применяются для чистовой обработки закалённых сталей и высокопрочных чугунов. Алмазные резцы используются для обработки цветных металлов, пластмасс и неметаллических материалов.
Практический совет: заточка резца должна обеспечивать заданные геометрические параметры и отсутствие дефектов на режущей кромке. Для чернового точения стали оптимален передний угол 10–15°, для чистового 15–25°. Радиус при вершине резца влияет на шероховатость: увеличение радиуса улучшает чистоту поверхности, но повышает вероятность вибраций. При точении длинных нежёстких валов применяйте резцы с малым передним углом и упрочнённой кромкой, снижающие силы резания.
Сверло
Сверло осевой режущий инструмент, предназначенный для образования отверстий в сплошном материале или рассверливания уже существующих отверстий. Сверление выполняется как на сверлильных станках, так и на токарных, где сверло устанавливается в задней бабке или револьверной головке. Сверло совершает вращательное движение и одновременно перемещается вдоль оси отверстия, обеспечивая резание двумя главными кромками.
Основные типы свёрл включают спиральные, перовые, центровочные, кольцевые и специальные.
- Спиральные свёрла наиболее распространены: они имеют винтовые канавки для отвода стружки, цилиндрический или конический хвостовик и две режущие кромки.
- Перовые свёрлаэто плоскую пластину с заострённым концом и применяются для неглубоких отверстий большого диаметра.
- Центровочные свёрла служат для засверливания отверстий под последующую обработку или для установки деталей в центрах.
- Кольцевые свёрла, или сверлильные коронки, вырезают отверстие по кольцу, сохраняя центральный стержень материала это снижает энергозатраты при обработке больших диаметров.
Геометрия спирального сверла характеризуется углом при вершине, углом наклона винтовой канавки, передним и задним углами режущей части. Угол при вершине 118° считается стандартным для обработки стали, 90° применяется для мягких материалов, 140° для твёрдых сплавов. Для сверления труднообрабатываемых материалов применяются свёрла с твёрдосплавными пластинами или монолитные твёрдосплавные свёрла с внутренними каналами для подвода СОЖ.
Такие свёрла допускают скорость резания в 2–3 раза выше, чем быстрорежущие аналоги, но требуют повышенной жёсткости системы и эффективного охлаждения.
Практический совет: при сверлении глубоких отверстий (глубина более 3–5 диаметров) обязательно применяйте периодический вывод сверла для удаления стружки. Накопление стружки в канавках вызывает пакетирование, перегрев и поломку инструмента. Для сверления отверстий диаметром более 25 мм в сплошном материале используйте предварительное сверление меньшим диаметром с последующим рассверливанием это снижает осевую силу и повышает точность.
Всегда применяйте СОЖ при сверлении стали и чугуна; для серого чугуна допустимо сверление без охлаждения, но с интенсивным отсосом пыли.
СОЖ
Смазочно-охлаждающие жидкости (СОЖ)это многокомпонентные жидкие системы, предназначенные для смазки и охлаждения зоны резания при металлообработке. Применение СОЖ позволяет увеличить производительность оборудования, повысить точность обработанных поверхностей, снизить шероховатость и уменьшить брак. Одновременно СОЖ улучшают условия труда, связывая пыль и мелкую стружку, и в ряде случаев сокращают число операций за счёт повышения качества поверхности.
Классификация СОЖ включает две основные группы: масляные и водосмешиваемые. Масляные СОЖ применяются в готовом виде без разбавления водой. Их основу составляют минеральные, синтетические или растительные масла с добавлением противоизносных, противозадирных и антифрикционных присадок.
Масляные СОЖ обеспечивают наилучшие смазочные свойства и применяются при протягивании, резьбонарезании, глубоком сверлении и обработке труднообрабатываемых материалов. Водосмешиваемые СОЖ поставляются в виде концентратов, которые разбавляются водой в пропорции от 1:10 до 1:50. Эмульсионные СОЖ образуют устойчивую эмульсию "масло в воде" и сочетают охлаждающие свойства воды со смазочными свойствами масла.
Полусинтетические СОЖ содержат до 50 % воды и до 40 % эмульгаторов и нефтяного масла, обеспечивая компромисс между охлаждением и смазкой.
Выбор СОЖ определяется видом обработки, материалом заготовки и инструмента, требованиями к качеству поверхности. При черновом точении стали преобладают требования к охлаждению, поэтому применяются водосмешиваемые эмульсии с концентрацией 5–8 %. При нарезании резьбы метчиками и при протягивании необходима эффективная смазка, поэтому используются масляные СОЖ или высококонцентрированные эмульсии. Для обработки алюминиевых сплавов предпочтительны СОЖ без активной серы, вызывающей коррозию.
При фрезеровании титановых сплавов применяются СОЖ с высоким содержанием противоизносных присадок и интенсивной подачей под давлением.
Практический совет: концентрацию водосмешиваемой СОЖ необходимо регулярно контролировать рефрактометром. Снижение концентрации ниже рекомендуемой приводит к коррозии станка и деталей, ускоренному износу инструмента и появлению запаха. Повышение концентрации выше нормы вызывает раздражение кожи оператора и увеличение расхода СОЖ. При работе с масляными СОЖ обеспечьте эффективную вентиляцию рабочей зоны и используйте средства индивидуальной защиты масляный туман вреден для дыхательных путей.
Для станков с ЧПУ применяйте СОЖ с низким пенообразованием, так как пена нарушает работу насосов и датчиков уровня.